

- Moges
- 2026-06-06
散件库存混乱怎么解决?——七大实战步骤管住"找件、缺件、错件"问题
散件库存混乱怎么解决?先把“找件、缺件、错件”这三件事管住
很多老板搜“散件库存混乱怎么解决”,不是想听概念,而是厂里已经天天被散件拖住了:订单要装配了,关键件找不到;系统里显示有,现场翻半天没有;仓库说没收到,车间说早就加工完了。散件不像标准品,一批一个图号、一个工序、一个状态,靠人记、靠纸单、靠老师傅经验,迟早会乱。
我见过不少机加工厂,老板每天一进车间先问三句话:“这批件做到哪了?”“为什么还没入库?”“上次那几个返修件放哪了?”问到最后,仓库、计划、车间、质检、外协各说各的,谁都不是故意拖,但信息断在中间,库存就变成了“看起来有,真正用时没有”。
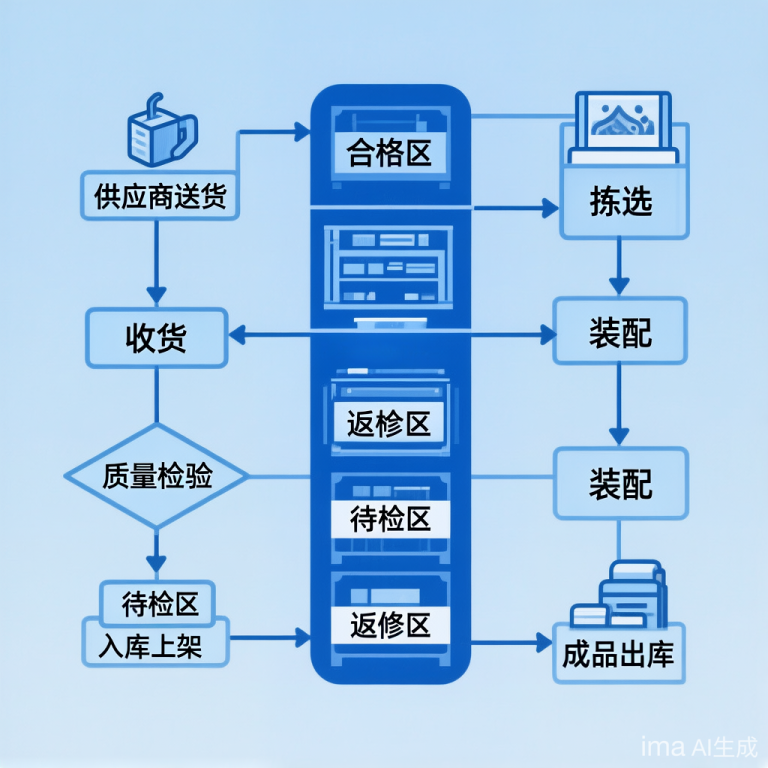
散件库存为什么越管越乱?问题通常不在仓库一个部门
很多厂一开始以为是仓管不细心,换个人、换本台账、加一次盘点,短期好一点,过段时间又乱。散件库存的麻烦在于,它不是简单的“进多少、出多少”,而是和生产进度、工序流转、质量状态、外协收发绑在一起。
常见场景有几个:
加工完没有及时入库:车间做完放在机台边、检验区、半成品架上,仓库账上还没有,计划以为没完成。
返修件和合格件混放:同一个图号、同一个批次,状态不清楚,装配时才发现拿错。
外协件发出去后断线:发了多少、回来多少、差多少,靠微信群和Excel对,月底对账很痛苦。
急单插单后库存状态失真:原本给A订单的件临时挪给B订单,没人及时记录,后面A订单又缺件。
图号、名称、版本不统一:同一个零件,工程、采购、仓库叫法不一样,查账时像查谜语。
所以,散件库存要想管顺,不能只盯着仓库货架,要把“散件从哪里来、现在在哪、能不能用、下一步去哪”这条线打通。
第一步:先把散件状态分清,不要一股脑叫“库存”
很多库存混乱,是因为所有东西都被叫成“库存”。实际上,散件至少要分几种状态:待加工、加工中、待检、合格入库、返修、报废、外协中、待装配。状态不清,账再细也没用。
建议工厂先做一张简单的状态表,不用复杂,现场能理解最重要。例如:
待加工:材料或毛坯已到,尚未开始加工。
加工中:已经进入某道工序,暂时不能算可用库存。
待检:加工完成但质量未确认,不能直接给装配。
合格:可以领用、可以装配、可以发货。
返修:必须单独放置,不能和合格件混在一起。
外协中:东西不在厂内,但必须在管理范围内。
这一步看着简单,却是很多厂最缺的基础。以前一问“有没有库存”,回答“有几件”,但没人知道这几件能不能用。状态分清后,计划排产、装配领料、老板查进度,才不会被一句“应该有”耽误。
第二步:给散件一个固定身份,别再靠人认件
散件行业最怕“长得差不多”。两个零件尺寸接近、工序相近,现场忙起来一放错,后面就是返工、补料、延期。
比较实用的做法,是把散件的身份固定下来,至少要包含:订单号、图号、名称、数量、工序、状态、批次或项目归属。现场可以用标签、条码、周转箱卡片来承载这些信息。
这里的关键不是标签贴得多漂亮,而是做到人走了,件的信息还在。老师傅请假、新员工接手、夜班交接,都能看得懂这个件是谁的、做到哪一步、能不能动。
如果工厂已经在用系统,建议一线报工尽量简单。比如扫码报工,员工完成一道工序扫一下,散件状态自动往后走。摩杰斯在模具和机加工场景里做的工序扫码报工,就是为了解决这个问题:不是让一线工人填一堆表,而是把“做完了”这件事及时留下记录。
第三步:把库位管起来,别让仓库变成“熟人导航”
有些仓库只有老仓管知道东西在哪,别人进去像进迷宫。老板问某个件,老仓管一边走一边说“我记得在那边角落”。这种管理方式,平时看不出问题,一到交期紧、人员变动、批量变多,就会出大麻烦。
散件库位管理不一定一开始就做得很复杂,但要有基本规则:
按项目或订单分区:同一套模、同一批订单的散件尽量集中,减少找件时间。
按状态分区:合格区、待检区、返修区、外协待发区分开,避免拿错。
周转箱不混放:一个箱子里尽量只放同一类、同一状态的件。
库位变动要记录:从A架挪到B架,必须留下痕迹,否则账对、货找不到。
我更建议中小厂先把“高频出问题的散件”管起来,比如装配前必用件、外协回厂件、返修件。不要一上来全厂铺开,动作太大,现场容易抵触。
第四步:外协件必须单独管,不能只靠微信群
机加工厂散件库存乱,外协往往是重灾区。发出去时一张单,回来时几批回;有的合格,有的返修;月底对账时,又要翻聊天记录、送货单、检验记录。
外协件要管清楚,至少盯住四个点:
发出去多少:图号、数量、工序、供应商要明确。
什么时候该回来:不能等装配缺件了才发现外协没回。
回来多少、合格多少:收货和检验结果要对应。
差异怎么处理:少件、返修、报废都要有记录,方便后面对账。
外协全流程管理的价值,不是把供应商管得多复杂,而是让厂里知道:东西虽然不在现场,但还在掌控里。这对散件库存特别重要,因为很多“库存缺失”,其实是外协流转信息没跟上。
第五步:生产进度和库存要连在一起看,不能两张皮
不少厂有个习惯:生产管生产,仓库管库存。结果生产说做完了,仓库没入账;仓库说没库存,生产说已经交给检验;检验说有问题返修了,计划还按合格件排装配。
散件库存想不乱,生产进度必须能全程跟踪。每个散件做到哪一步、卡在哪道工序、是否待检、是否外协,都要能查到。这样老板和生产主管不用天天靠开会追问,也能知道问题卡点在哪里。
对于模具厂、精密加工厂这种项目制和批量生产混在一起的工厂,难点更明显:一边是按套模推进,一边是按批量零件加工。如果两套逻辑分开管,现场很容易重复录入。摩杰斯的双模架构,就是一套系统同时支持模具项目制和机加工批量生产,比较适合这种混合模式工厂。
第六步:盘点不要只数数量,要盘“账、物、状态”
传统盘点只数数量,比如账上10件,现场10件,就算对。但散件库存里,这还不够。真正要盘的是三件事:账对不对、物在不在、状态准不准。
举个例子,账上10件,现场也有10件,但其中2件是待返修,1件是待检,这就不能算可用库存。如果计划按10件合格件安排装配,后面还是会缺。
建议盘点时按下面这个口径做:
数量:账面数量和现场数量是否一致。
库位:系统或台账记录的位置是否和现场一致。
状态:合格、待检、返修、外协中是否标清。
责任:差异发生在哪个环节,不能只让仓库背锅。
盘点频率也不一定所有散件一样。价值高、交期紧、经常出错的件,可以高频盘;普通件按周期盘。这样既抓住重点,也不会把现场累垮。
第七步:别一开始就求大而全,先让现场真正用起来
很多老板对上系统有顾虑,怕贵、怕复杂、怕工人不用。这个担心很现实。散件库存管理如果一上来就把所有模块、所有流程全铺开,现场很容易觉得麻烦,最后又退回Excel和微信群。
更稳的方式是先试点。挑一个典型产品线、一个外协较多的订单,或者一个经常找不到件的区域,从基础数据、扫码报工、库位、外协收发这些核心动作开始。先把80%的高频问题解决掉,再逐步推广。
在实施上,行业里有句话说得很准:三分软件,七分实施。软件功能摆在那里,但现场流程怎么梳理、员工怎么培训、异常怎么处理,决定了最后能不能用起来。对于中小机加工厂,不需要一开始追求大厂那种庞大方案,适合自己节奏的才更容易落地。
散件库存管顺后,老板最先感受到的变化
散件库存一旦从“靠人找”变成“按状态查、按库位拿、按进度追”,老板的日常会轻很多。以前每天花时间问件在哪,现在可以把精力放在交期、产能和客户沟通上;生产主管也不用到处催,知道哪道工序卡住就去处理哪道;仓库不再天天被动背锅,因为每次流转都有记录。
更重要的是,库存清楚以后,很多隐藏成本会浮出来:重复加工、重复采购、外协差异、返修混放、装配等待。以前这些损失分散在各个角落,没人算得清;现在每套模、每批件的过程更透明,成本核算也更有依据。
散件库存混乱不是一天形成的,也不可能靠一次盘点彻底解决。可以先从一个最痛的点动手:是外协收不清,还是返修件混放,还是装配前总缺件?把这个点跑顺,再扩到其他环节。管理散件,最怕想得太大、落不了地;最有效的办法,往往是先让每一个件都有身份、有位置、有状态。


