

- Moges
- 2026-06-07
解决紧急插单的排产软件选型指南:模具/机加工厂应对插单混乱的实战策略
紧急插单:模具/机加工厂的日常挑战与破局之道
当你在搜索引擎输入"解决紧急插单的排产软件",你真正想要的不是一套软件,而是解决车间里那些让人头疼的混乱:客户一句"这套模具能不能提前",老板一句"这个急件先做",原本排好的加工顺序、外协、装配、试模全被推翻。
模具和机加工厂最怕的不是忙,而是忙得没有顺序。看起来每个人都在干活,实际上有的工件等电极,有的零件等外协,有的机床在加工不急的活,真正要交的急件还卡在前工序。生产主管每天靠电话、微信群、白板、Excel协调,短期能顶住,订单一多、插单一多,就开始失控。
真正有效的排产工具,应该能在紧急插单来临时,快速回答三个关键问题:插哪里、挤掉谁、后果是什么,而不是让主管凭经验硬扛。
紧急插单打乱排产的五大根源:信息不透明是罪魁祸首
我在模具和机加工行业看过很多现场,紧急插单出问题,表面看是车间执行慢,实际多数是信息不透明。常见情况可以归结为五大类:
进度状态不清晰:项目经理问进度,车间说"快了",但快到什么程度、还差几道工序,没有统一口径。插单时无法准确判断哪些工序可以调整。
影响范围说不清:急件一插进去,原计划延期了,但被影响的订单没人提前知道,等客户催货才发现问题。缺乏影响分析能力。
外协节点失控:工件发出去了,什么时候回来、有没有异常、对账是否清楚,全靠人盯。插单后外协件无法及时回厂,导致后续工序等待。
报工反馈滞后:现场做完了没反馈,办公室排产还以为没完成;办公室改了计划,现场又没及时看到。信息不同步导致执行偏差。
决策依据不足:老板出差在外看不到真实生产情况,只能靠电话问,问到的信息还可能滞后。插单决策缺乏实时数据支撑。
所以,插单本身不是问题,插单后没有能力快速重排、快速同步、快速追踪,才是交期延误的根源。
不用工具硬排产的三大隐性代价
很多老板担心上软件贵、复杂、员工用不起来,这个顾虑很正常。但也要算另一笔账:不用工具,紧急插单靠人扛,代价藏在每天的混乱里。
第一:交期代价
模具项目制生产不像标准件,前后工序衔接很强。CNC、EDM、线割、钳工、装配、试模,任何一个环节被插单打乱,后面都会跟着抖。没有全程进度跟踪,主管只能凭经验判断,容易把"看起来急"的活排在前面,却把真正影响交期的关键件放在后面。客户投诉、罚款、信誉损失,这些隐性成本往往比软件投入更贵。
第二:沟通代价
每天早会讲一遍、微信群催一遍、现场再问一遍,管理人员大量时间都花在确认信息上。更麻烦的是,信息版本不一致:排产员一版,班组长一版,项目经理一版,最后谁都觉得自己没错。沟通成本消耗了大量管理精力。
第三:成本代价
插单经常带来加班、外协、返工、等待。很多厂月底只知道这个月很忙,却不知道每套模到底赚了多少钱。没有精确成本核算,急单到底是利润单还是亏损单,很难说清楚。隐性成本累积起来,可能让工厂在不知不觉中亏损。
真正能解决紧急插单的排产软件应该具备的五大核心能力
真正能解决紧急插单的排产工具,不能只是画个甘特图、拖一拖工序。模具/机加工现场变化太多,如果软件只适合标准流水线,用起来反而增加负担。比较实用的工具,至少要解决这几件事:
生产进度全程跟踪:每套模、每个关键工件做到哪一步,管理人员要能一眼看到。这样插单时,先判断哪些工序能动、哪些节点不能动,避免盲目调整。
工序报工要简单:一线员工不可能花很多时间填复杂表单。扫码报工这种方式更适合现场,做完就报,办公室看到的是实时进度,信息同步更及时。
外协全流程管理:急单最怕卡在外面。发出去、收回来、异常、对账都要清楚,不然内部排得再好,外协一拖还是交不了。外协状态透明化是插单成功的关键。
支持模具项目制和机加工批量生产:很多厂不是单一模式,有的做整套模具,有的同时接零件加工。系统如果只能管一种模式,后期会很别扭。双模架构更适合混合型工厂。
手机端能看进度:老板或生产负责人不在现场时,也能看到生产情况,而不是等别人汇报。实时掌握车间动态,快速做出决策。
这里有个判断标准:一套工具如果不能让你在插单时回答三个问题——插哪里、挤掉谁、后果是什么,那它对紧急插单的帮助就有限。
紧急插单处理的五步实战流程
很多厂上工具失败,不是软件完全不行,而是流程没想清楚。紧急插单建议按下面这个思路处理:
| 步骤 | 关键动作 | 工具支持 | 避免的误区 |
|---|---|---|---|
| 第一步:确认真实交期 | 拆清楚关键工件、关键工序、并行/串行关系 | 订单详情、工艺路线、BOM清单 | 一听急单就全线让路,不分轻重缓急 |
| 第二步:查看在制品状态 | 了解当前各工序进度、设备负荷、外协状态 | 实时进度看板、设备负荷图、外协跟踪 | 靠白板和口头汇报,容易遗漏关键信息 |
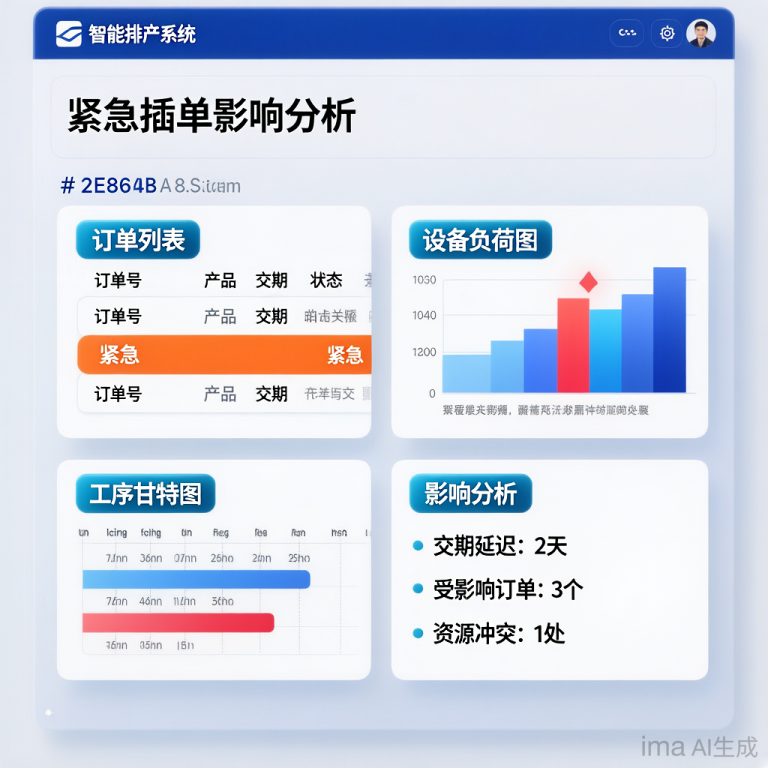
| 第三步:判断瓶颈工序 | 分析插单对各工序的影响,找出真正的瓶颈 | 工序甘特图、设备冲突检测、影响分析 | 只优化单个工序,造成后段堆积 |
| 第四步:同步受影响订单 | 列出被挤压的订单,评估延期时间和补救方案 | 影响分析报告、延期预警、客户通知 | 客户到最后一天才知道要晚,引发投诉 |
| 第五步:跟踪执行情况 | 监控新计划执行,及时调整偏差 | 实时报工、异常提醒、进度预警 | 排完计划就不管,执行脱节 |
这个流程的核心是:先分析、再决策、后执行、持续跟踪。工具的价值不是替代人的判断,而是为人提供更准确的信息和更高效的执行手段。
实施策略:先抓20%核心功能,解决80%日常痛点
中小模具厂、精密加工厂上系统,最怕一开始摊子铺太大。功能越多,培训越重,现场越抵触,最后变成"办公室想用,车间不用"。
更稳的做法是分阶段实施:
第一阶段(1-2周):基础数据整理
整理订单、工序、设备、人员等基础信息,建立统一的数据标准。这是系统运行的地基,必须打牢。第二阶段(2-3周):核心功能上线
先上进度跟踪、工序报工、排产调整、外协管理、手机端查看。用这些功能先解决80%的日常痛点,让现场先跑起来。第三阶段(3-4周):流程优化
根据实际使用情况,优化插单流程、报工规则、异常处理等。让系统更贴合现场实际。第四阶段(1个月):试点推广
先选一类订单或一个车间跑通,积累成功经验后再逐步扩大范围。避免全厂同时硬推。第五阶段(长期):持续优化
老板要带头用,生产负责人要按系统数据开会。系统不是文员工程,需要管理层持续推动。
摩杰斯做模具相关管理系统14年,服务过200+客户,比较强调"先试点后推广"。它的五步实施法,也是从基础数据到全面上线,让工厂大约3个月真正用起来,而不是买完软件放在那里。对年产值1000万到5亿的模具厂、精密加工厂来说,这种节奏通常比一次性上全套更稳。
选型指南:六个关键问题帮你判断软件是否适合
如果你正在比较解决紧急插单的排产软件,别只看演示界面好不好看,可以直接问供应商几个现场问题:
能不能同时管模具项目制和机加工批量生产?
很多厂是混合型生产,系统如果只能管一种模式,后期会很别扭。双模架构更适合实际需求。插单后,能不能看到被影响的订单和工序?
这是判断软件是否有影响分析能力的关键。好的系统应该能快速列出受影响的订单、延期时间、补救方案。现场员工报工是不是足够简单,是否支持扫码?
员工觉得麻烦就不愿意用。扫码报工是最接地气的方式,动作轻、反馈快。外协发出、回厂、对账能不能闭环?
外协是插单成功的关键。系统要能跟踪外协全过程,避免信息断层。老板在手机上能不能看到真实生产进度?
实时掌握车间动态很重要。手机端查看功能让决策更及时、更准确。实施团队懂不懂模具现场,还是只懂软件?
不懂现场的实施很难落地。实施团队要有模具厂经验,能理解痛点、提供实用方案。
软件只是工具,实施才是落地关键。行业里常说"三分软件七分实施",这话在模具厂尤其明显。老板不带头、基础数据不整理、车间不用起来,再好的系统也发挥不出来。
紧急插单的本质:提升工厂面对变化的反应能力
紧急插单不可能完全消失,客户急、市场变、订单临时调整,都是常态。真正要提升的,是工厂面对变化时的反应能力。
下一次插单来之前,可以先问自己几个问题:
现在厂里有没有办法在同一天看清所有订单的进度?
插单时,能不能快速判断会影响哪些订单、延期多久?
外协件的状态能不能实时掌握,避免信息断层?
现场报工是不是足够简单,信息能不能及时反馈?
老板不在现场时,能不能通过手机看到真实生产情况?
如果这些问题的答案是否定的,那问题可能已经不只是排产表,而是整个生产信息没有连起来。解决紧急插单的关键,不是买最贵的系统,而是找到最适合你厂的解决方案,从最影响效率的环节开始,一步步建立信息闭环,让车间运行更加顺畅。
记住,排产软件的价值不是替代主管的经验,而是把经验变成规则,让决策更科学、执行更高效。当你能在插单来临时快速回答"插哪里、挤掉谁、后果是什么",你的工厂就已经具备了应对变化的核心能力。


