

- Moges
- 2026-06-11
激光切割余料怎么管理?钣金厂少亏几十万的实操方法
引言:激光切割余料浪费的惊人代价
上个月跑昆山一家年产值3000万的钣金加工厂,老板拉着我去看车间西南角的空地,堆了三大蛇皮袋加两整堆切割余料,小的只有巴掌大,大的快一平米,各种材质厚度混在一起。老板说,这堆料堆了快两年,扔了可惜,用的时候找半天找不到,每次找料找十分钟,工人干脆直接开新料切,每年光卖这些没用的余料才卖几千块,成本至少亏十几万进去。其实这不是个例,很多中小钣金厂,激光切割的余料浪费都是一笔糊涂账。
激光切割余料管理看似是小问题,实则是影响钣金厂利润的关键环节。在原材料价格持续上涨的今天,每一块余料的有效利用,都是实打实的利润增长点。据行业统计,管理不善的钣金厂,余料浪费占原材料成本的5-8%,对于年产值千万级别的工厂来说,这意味着每年几十万的隐形损失。
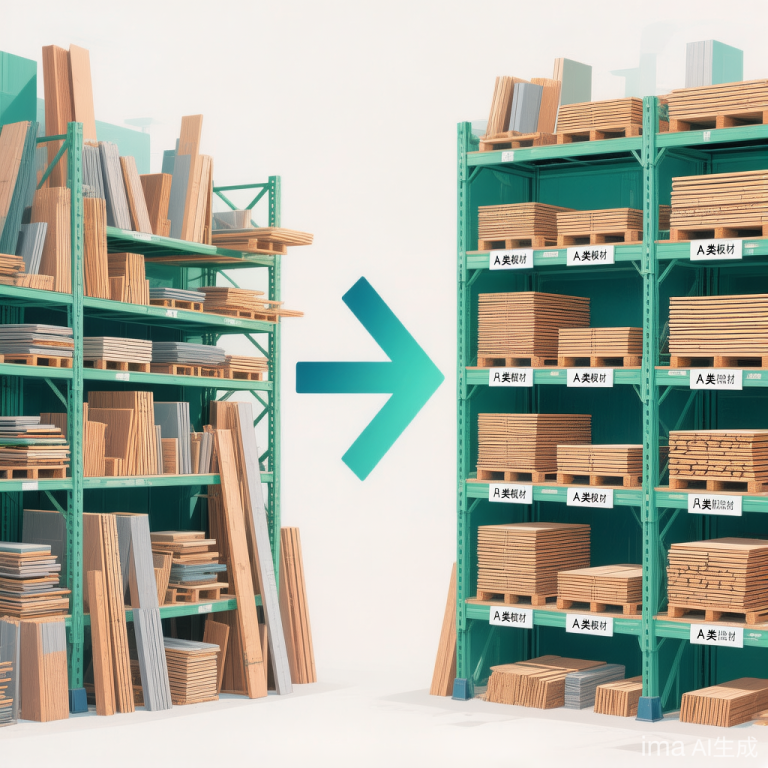
绝大多数余料管不好,都是踩了这三个坑
我见过不下几十家钣金厂的余料管理,总结下来,90%的问题都不是工人懒,是方法不对,常见的三个坑:
坑一:靠人脑手工记,信息错配严重
最多的就是用excel登余料,工人切完剩下的料,要么忘了登,要么尺寸记错,比如把长500写成400,下次需要450长的同厚度料,搜不到自然就开新料,错登的余料就一直堆在角落,放到过期都用不了。
手工登记的问题在于:信息更新不及时、容易出错、查找困难。工人在高强度的工作环境下,很难保证每次都准确记录余料信息。而且,即使记录了,后续查找时也要花费大量时间,降低了余料使用的积极性。
坑二:不分规格乱堆,找料成本比余料本身还高
很多厂堆余料就是随便找个角落一扔,大压小小压大,找一块合适的余料要翻十几分钟,一线工人按件计工时,当然不愿意花这个时间,宁愿开新料省时间。
混乱堆放不仅浪费时间,还容易造成余料损坏。不同材质的板材混放,可能导致表面划伤、氧化等问题,进一步降低余料的使用价值。更重要的是,混乱的堆放方式会让有价值的余料被遗忘在角落,最终只能当作废料处理。
坑三:余料成本没核算,老板不知道亏了多少钱
很多工厂算原材料成本,只算整张新料的消耗,余料相当于凭空从账上消失了,扔了多少浪费了多少没人统计,老板只知道"我们有很多边角料",不知道这些边角料加起来一年亏了十几万几十万。
成本核算的缺失导致管理层无法准确评估余料管理的效果,也无法制定针对性的改进措施。没有数据支撑,余料管理往往被忽视,成为工厂管理的盲区。
余料管理的核心逻辑:把余料当新原材料管
很多人觉得余料就是没用的边角料,其实只要规格够,和新料没有任何区别。要把余料用好,核心就是把余料纳入正规的原材料库存管理体系,而不是当成垃圾扔在角落。具体落地只要做好三件事:
第一步:切完立刻分类登记,一次把信息做对
不要攒一堆再整理,激光切割完剩下的余料,当下就量好长宽,确认材质厚度,直接登记进库存。如果用系统管理,几秒钟就能搞定:输完信息直接打印带二维码的标签,贴在余料上,后面找料扫二维码就能看到所有信息,不用再翻本子翻表格。
即时登记的好处在于:信息准确、更新及时、查找方便。工人在切割完成后立即处理余料,可以避免后续遗忘或混淆。分类登记还能为后续的余料利用提供准确的数据支持,提高余料匹配的成功率。
第二步:排版下料优先用余料,从流程上卡死
很多厂排版都是直接排新料,根本不会先搜余料。要改这个习惯,就是排版下料的时候,先根据工单需要的料的大小、材质、厚度,搜现有余料库存,有尺寸合适的余料,优先用余料,再开新料。这个流程只要定死,用不了一个月,余料利用率就能上来。
流程固化是关键。通过制度化的管理,让优先使用余料成为每个排版人员的习惯。系统可以设置自动提示功能,当有符合条件的余料时,系统会自动推荐,避免人为疏忽。
第三步:定期清库,别让没用的余料占地方
不是所有余料都能用,对于存放超过6个月,甚至一年都没被调用过的余料,核对之后确认没有对应订单要用,直接统一卖掉处理,占着堆头只会增加找料的时间成本,没用的余料留着就是浪费空间。
定期清库不仅能释放仓储空间,还能及时发现管理中的问题。通过分析长期未使用的余料,可以优化采购策略,减少不必要的原材料采购,从源头上控制余料产生。
别被忽悠:中小厂管余料不需要大而全的系统
一提到系统管理,很多老板就觉得要花几十万上大型ERP,不划算,其实根本不是这么回事。对于年产值1000万到5亿的中小钣金加工厂,管余料只需要两个核心功能:余料库存台账、下料前自动匹配余料,搞定这两个就够了。
之前给摩杰斯的一家客户做梳理,年产值2亿的钣金加工厂,原来余料浪费每年大概在28万左右,原来就是手工登excel,理顺流程、用系统把库存和下料环节打通之后,余料利用率显著提升了以上,一年省了近10万的原材料成本,不到半年就收回了系统投入。
说白了,余料管理本身就是个小问题,只需要解决"找得到、用得上、算得清"三个点,不需要搞大而全,80%的问题用20%的功能就能解决,别花冤枉钱。
常见的三个余料管理误区,别踩
除了上面说的非要搞大而全,还有几个误区很多厂经常踩:
误区一:"余料都是小料,值不了几个钱"
别小看这点浪费,现在不锈钢、铝合金的原材料单价都不低,一块巴掌大的3mm厚304不锈钢,成本也大几十,一个月攒个十块八块就是大几千,一年下来几万块就没了,积少成多就是一笔不小的利润。
余料的价值取决于材质和规格。即使是小块余料,只要材质好、规格合适,也能用于小零件加工或样品制作。关键是要建立准确的价值评估体系,让每一块余料都能发挥最大价值。
误区二:"让工人自己自觉管就行,不用定规则"
没有规则肯定管不好,必须定清楚:切完余料必须当天登记,必须放在指定区域,下料必须先搜余料,甚至可以加一点小的奖惩,比如工人主动用余料省了料,给点小奖励,故意不用余料开新料,按成本扣一点绩效,规则清楚了自然能执行下去。
制度化管理是余料管理成功的关键。通过明确的规则和激励机制,让余料管理成为每个员工的自觉行为。同时,要定期检查执行情况,及时发现问题并调整策略。
误区三:"余料越小越没用,直接扔"
其实很多小零件、试样件刚好能用小余料,比如打样一块100*150的零件,拿整张新料切太浪费,一块刚好大小的余料就能用,只要分类记清楚,小余料也能用得上。
小余料的利用需要创新思维。可以通过优化产品设计、调整加工工艺等方式,提高小余料的利用率。同时,建立小余料的专门管理机制,为小零件加工提供材料支持。
余料管理的进阶策略
建立余料价值评估体系
不同材质、不同规格的余料价值差异很大。建议建立科学的余料价值评估体系,根据材质、厚度、尺寸、表面质量等因素,给每块余料定价。这样既能准确核算成本,也能为余料的优先使用提供依据。
优化采购和排版策略
从源头控制余料产生。通过优化采购策略,选择更适合工厂产品结构的原材料规格;通过优化排版算法,提高材料利用率,减少余料产生。这需要系统性的规划和持续的改进。
建立余料共享机制
对于行业内多家钣金厂,可以建立余料共享机制。通过信息平台,各家工厂可以发布余料信息,需要时可以互相调用。这样既能提高余料利用率,也能降低整体的原材料成本。
结语:余料管理是降本增效的重要抓手
很多钣金厂老板天天想着怎么接大单、怎么降工时,却忽略了车间角落堆着的余料,这些看得见的浪费,只要花点时间理顺流程,找个合适的工具管起来,就是实打实的纯利润。您不妨抽半天时间,去算一下您车间堆着的余料,到底值多少钱。
余料管理看似是小事,实则是工厂精细化管理的重要体现。通过科学的余料管理,不仅能降低原材料成本,还能提高生产效率、优化库存结构、提升客户满意度。在竞争日益激烈的钣金行业,每一个细节的优化,都是提升竞争力的关键。
记住,余料管理不是一次性的工作,而是需要持续改进的过程。建立科学的管理制度,选择合适的管理工具,培养员工的节约意识,让余料管理成为工厂文化的一部分,才能真正实现降本增效的目标。


