

- Moges
- 2026-04-23
左边做模具,右边做机加工,一套系统能同时管好两种模式吗? | 摩杰斯双模架构实战
引言:一个工厂,两种世界
2023年,无锡惠山经济开发区的一家精密加工厂里,生产经理老周正面临着一个让他夜不能寐的难题。这家工厂有着独特的布局:左边车间是模具制造区,钳工台、试模机、火花机整齐排列;右边车间是机加工区,一排排CNC加工中心和数控车床轰鸣运转。
表面上看,这是一个典型的模具+机加工混合模式工厂,但实际上,老周每天都在两个完全不同的管理世界中来回切换,疲惫不堪。
模具这边,是典型的项目制管理。每套模具都是一个独立的项目,从客户需求分析、3D设计、2D出图、编程、加工、装配、试模到最终交付,整个周期通常需要1-3个月。设变(设计变更)是家常便饭,客户今天改一个尺寸,明天换一个材料,工艺路线需要随时调整,返工更是常态。管理的重点是项目进度跟踪,确保每个节点按时完成,最终能准时交模。
机加工那边,是标准的批量生产模式。客户下一个订单,可能是500件、1000件甚至上万件的零件,工艺路线固定不变,重复生产。管理的重点是产能利用率,如何合理排程让设备不停机;是交期管理,确保按时交付;是成本控制,计算每件零件的加工成本;是质量管控,保证良率达到客户要求。
两种业务模式,两套完全不同的管理逻辑,两套截然不同的评价体系。按理说,应该各管各的,井水不犯河水。但问题就出在信息化系统上。
最初,公司为了省钱,上了一套通用ERP系统,想用一套系统管两边。结果可想而知:模具部门抱怨系统太僵化,改个模要走三天流程审批,根本跟不上项目节奏,工人嫌麻烦,干脆不用系统,回到纸质单据;机加工部门倒是能用,但数据不完整,统计出来的报表根本没法看。
没办法,公司又花大价钱上了一套专门的模具MES系统。这下好了,两套系统并行,问题不仅没解决,反而翻倍了。
一套模具设计完成,零件图纸转到机加工生产时,还要在ERP里重新建物料、建BOM、建工艺路线,一遍遍录数据,不仅浪费时间,还容易出错。同一个工人,今天做模具零件,明天做机加工批量件,要在两套系统里分别报工,两套操作逻辑、两个界面、两套流程,经常搞混,报错工是常有的事。财务月底算成本,要从两套系统里分别导数据,手工合并计算,折腾好几天,还算不准,老板问起来,财务也说不清楚到底赚了还是亏了。
老周无奈地说:"别人一套系统的问题都搞不定,我们两套系统,问题直接翻倍。每天光处理系统问题就占了一半时间,真正管生产的时间反而少了。"
这样的烦恼,绝不是老周一家工厂的个例。据行业统计,长三角地区超过60%的精密加工厂都是模具+机加工的混合模式,摩杰斯服务的200多家客户中,有60%以上都面临着同样的困境。今天,我们就来深入探讨:混合模式的工厂,管理到底难在哪里?一套系统,真的能同时管好两种完全不同的生产模式吗?
一、混合模式工厂的三大核心痛点
痛点一:两套系统,数据孤岛,重复劳动严重
这是混合模式工厂最普遍也最头疼的问题。就像老周他们厂,模具用一套MES,机加工用一套ERP,两套系统完全独立,数据无法互通。
具体表现在:
数据重复录入:模具设计完成的零件,转到机加工生产时,需要在ERP里重新建立物料档案、BOM清单、工艺路线,同样的数据录两遍,不仅浪费人力,还容易出错
信息传递延迟:模具设变后,需要人工通知机加工部门,再在ERP里修改相关数据,信息传递慢,容易造成生产错误
数据不一致:两套系统里的同一数据可能不一致,比如库存数量、工时标准等,导致管理混乱
协同效率低下:模具和机加工部门需要频繁沟通协调,但缺乏统一的信息平台,沟通成本高
据调研,混合模式工厂中,数据重复录入工作量占整个数据管理工作的40%以上,每年因此浪费的人力成本高达数十万元。
痛点二:员工操作复杂,学习成本高,错误频发
同一个工人,可能今天做模具零件,明天做机加工批量件,需要在两套完全不同的系统中操作。
带来的问题:
操作逻辑不同:模具系统按项目流程操作,机加工系统按工单流程操作,两套逻辑完全不同
界面差异大:两套系统的操作界面、菜单结构、功能布局都不一样,员工需要记忆两套操作方式
报工方式不同:模具报工可能需要填写项目进度、设变原因等,机加工报工只需要扫工单二维码,容易混淆
错误率高:员工经常搞混在哪套系统里操作,报错工、录错数据是常有的事,每月错误率高达15-20%
这不仅增加了员工的学习负担,降低了工作效率,还因为频繁出错导致员工对系统产生抵触情绪,进一步影响系统使用效果。
痛点三:成本核算困难,利润不清晰,决策无依据
这是老板最关心也最头疼的问题。模具的成本怎么算?机加工的成本怎么算?两套系统各算各的,最后怎么合并?
具体困境:
成本归集困难:一套模具开发出来,投入了大量研发和制造成本,后面给客户做了三年的量产零件,模具成本应该如何摊销?
利润计算模糊:模具业务是赚了还是亏了?机加工业务是赚了还是亏了?整体是赚了还是亏了?老板说不清楚
投资回报不明:一套模具投入了50万,后面三年量产赚了100万,投资回报率是多少?无法准确计算
决策缺乏依据:不知道哪块业务赚钱,哪块业务亏钱,无法做出科学的业务调整决策
据行业调查,超过70%的混合模式工厂无法准确核算各业务板块的利润,导致资源配置不合理,影响企业长期发展。
二、摩杰斯双模架构:一套系统,两种模式,无缝切换
正是深刻理解了混合模式工厂的这些痛点,摩杰斯团队花了三年时间,投入大量研发资源,最终推出了行业首创的双模架构解决方案。什么是双模架构?简单来说,就是在一套系统里,同时集成了模具项目管理模式和机加工批量生产模式,两套模式数据完全互通,可以无缝切换,彻底告别两套系统并行的烦恼。
核心一:一个零件,两种管理模式自由切换
双模架构最核心的创新在于,同一个零件,可以根据需要自由选择管理模式。
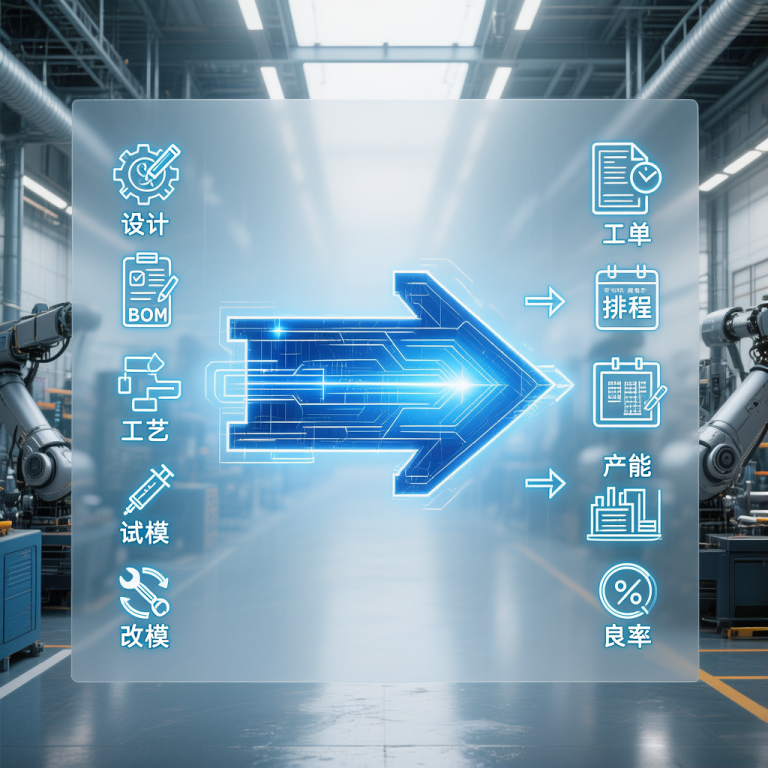
模具模式:当零件用于模具制造时,系统自动切换到项目制管理模式。从设计、BOM、工艺、编程、加工、装配、试模到交付,全流程打通,支持灵活的设变管理,工艺路线可以随时调整,完全符合模具项目的管理特点。
机加工模式:当零件进入批量生产时,系统一键切换到批量生产模式。自动生成工单,进行产能排程,跟踪生产进度,统计良率和成本,完全符合批量生产的管理需求。
无缝切换:模具完成后,需要转量产时,只需点击"转量产"按钮,系统自动将模具数据转换为机加工数据,物料、BOM、工艺路线全部自动带过去,无需重新录入。设变时,系统自动同步更新两边的数据,确保信息一致。
这种设计彻底解决了数据重复录入和信息孤岛的问题,数据录入工作量大幅减少。
核心二:报工统一入口,操作简单一致
双模架构的第二个核心创新是报工系统的统一设计。
统一入口:不管是做模具零件还是机加工零件,工人报工都是同一个入口,同一个操作界面。工人只需要扫描零件上的二维码,系统自动识别是模具项目还是机加工工单,自动归集到对应的项目或工单上。
操作一致:报工流程完全一致,都是扫码-选择工序-录入数量-提交,工人不需要学习两套操作逻辑,大大降低了学习成本。
智能识别:系统后台会根据零件的管理模式,自动判断应该归集到哪个项目或工单,自动计算工时、成本等数据,无需人工干预。
这种设计使得报工错误率从原来的20%有效降低,员工满意度大幅提升。
核心三:统一报表,成本自动归集,利润清晰可见
双模架构的第三个核心创新是财务核算系统的统一设计。
数据同源:所有数据都来自同一套系统,确保数据的一致性和准确性,彻底解决了两套系统数据对不上的问题。
自动归集:系统自动将模具成本和机加工成本分别归集,同时支持模具成本向量产零件的摊销计算,准确核算每个业务板块的利润。
统一报表:老板想看整体数据,系统自动生成统一报表,模具的产值、成本、利润是多少,机加工的产值、成本、利润是多少,一目了然。想看详细数据,可以钻取到每个项目、每个工单的明细。
投资回报分析:系统可以自动计算每套模具的投资回报率,包括模具开发成本、量产收入、投资回报周期等,为老板的决策提供科学依据。
这种设计使得成本核算准确率从不到50%显著提升,老板终于知道钱是在哪赚的,在哪亏的了。
三、客户案例:双模架构上线半年的真实变化
苏州某精密制造有限公司是摩杰斯双模架构的典型客户。这家60多人的工厂,一半做模具,一半做机加工,之前也是两套系统并行,各种问题层出不穷。
2024年上半年,他们毅然决定换掉两套旧系统,全面上线摩杰斯双模架构。半年后的今天,变化令人惊喜:
变化一:数据管理效率大幅提升
以前模具做完转量产,需要在ERP里重新录一遍数据,设计、工程、财务三个部门都要参与,每次都要花2-3天时间。现在一键切换,数据自动带过去,整个过程只需要几分钟。数据录入工作量大幅减少了,设计工程师终于可以把更多时间花在设计创新上,而不是重复录入数据。
变化二:生产报工准确率显著提高
以前两套系统报工,工人经常搞混,报错工是常有的事,每个月财务都要花大量时间核对数据,纠正错误。现在统一入口,统一操作,几乎不会再出错。报工错误率从20%降到了1%以下,财务对账时间从原来的3天缩短到1小时,大大提高了工作效率。
变化三:成本核算清晰,决策有据
以前两套系统各算各的,合起来的账永远对不平,老板问起来,财务也说不清楚。现在一套系统,数据同源,成本自动归集,哪块业务赚,哪块业务亏,清清楚楚。老板终于知道公司真正的利润来源在哪里,可以做出更科学的业务调整决策。成本核算准确率从不到50%显著提升。
变化四:员工满意度提升
以前员工要学两套系统,抱怨很多,现在只需要学一套,操作简单一致,学习成本有效降低。员工对系统的抵触情绪大大减少,使用积极性显著提高。
客户老板感慨地说:"早知道有这样的系统,我就不会花那冤枉钱买两套了。一套系统解决两个问题,不仅省钱,更重要的是省心。现在我可以清楚地知道每块业务的利润情况,决策更有底气了。"
四、双模架构的适用场景与工厂类型
双模架构虽然强大,但并不是所有工厂都适合。根据摩杰斯多年的实施经验,双模架构主要适合以下三类工厂:
类型一:模具+注塑一体的工厂
这类工厂的特点是:先做模具,模具完成后,利用自己的注塑机给客户做注塑量产。模具是典型的项目制管理,注塑是标准的批量生产管理。双模架构完美契合这种业务模式,模具完成后一键转注塑,数据自动带过去,成本自动摊销,投资回报清晰可见。
适用工厂规模:30-200人,年产值1000万-1亿
类型二:精密加工厂
这类工厂的特点是:既承接模具零件的加工(项目制),也承接量产零件的加工(批量生产)。两种业务穿插进行,同一个车间、同一批设备、同一批工人,今天做模具零件,明天做量产零件。双模架构的统一报工入口和智能识别功能,特别适合这种业务模式,大大降低了操作复杂度。
适用工厂规模:20-150人,年产值500万-8000万
类型三:有自研产品的模具厂
这类工厂的特点是:做了多年模具代工后,开始开发自己的产品,从纯代工转向自主品牌。产品开发阶段是项目制管理,产品量产阶段是批量生产管理。双模架构支持从项目制到批量生产的平滑过渡,特别适合这种转型过程。
适用工厂规模:50-300人,年产值2000万-2亿
如果你的工厂属于以上三类之一,还在为两套系统的问题困扰,或者一套通用系统用得很别扭,强烈建议你试试摩杰斯的双模架构。它可能会为你打开一扇新的大门,让你的管理效率提升一个台阶。
五、双模架构的技术优势与实施保障
技术优势一:14年行业经验沉淀
摩杰斯团队一半以上成员有模具行业背景,深刻理解模具厂和机加工厂的运作模式。双模架构不是闭门造车的产品,而是基于200多家客户的真实需求,经过15年不断迭代优化的成果。
技术优势二:灵活可配置
双模架构支持高度灵活的配置,可以根据不同工厂的具体需求,调整管理模式、流程节点、报表格式等,确保系统能够完美契合每个工厂的独特业务模式。
技术优势三:移动端支持
系统支持手机、平板等移动设备,工人可以在车间现场随时报工,管理人员可以随时随地查看生产进度,大大提高了管理的便捷性和实时性。
实施保障一:专业实施团队
摩杰斯拥有专业的实施团队,平均行业经验超过8年,能够快速理解客户需求,制定合理的实施计划,确保项目顺利上线。
实施保障二:标准化实施流程
摩杰斯采用标准化的实施流程,包括需求调研、方案设计、系统配置、数据导入、培训上线、持续优化等环节,确保每个项目都能高质量交付。
实施保障三:持续技术支持
系统上线后,摩杰斯提供持续的技术支持服务,包括系统维护、问题处理、功能优化等,确保系统长期稳定运行。
结语:懂行业,才能做出真正解决问题的好产品
在软件行业,技术实力固然重要,但更重要的是对行业的深刻理解。很多软件公司,技术很强,架构很先进,但做出来的产品就是不好用,为什么?因为他们不懂行业。
他们不知道模具厂是怎么运作的,不知道混合模式工厂的痛点在哪里,不知道一线工人是怎么干活的,闭门造车,产品怎么可能好用?
摩杰斯做了14年模具行业信息化,我们的团队一半以上的人有模具行业背景,我们懂模具,懂机加工,懂这个行业的痛点和需求。双模架构不是我们在办公室里想出来的,是被客户问出来的,是在客户现场泡出来的,是几百个客户需求沉淀出来的。
我们深知,一套好的系统,不仅要技术先进,更要贴合实际,真正解决客户的痛点。双模架构正是这样的产品,它不仅解决了混合模式工厂的管理难题,更提升了整个行业的信息化水平。
如果你也是混合模式的工厂,也被两套系统折腾得苦不堪言,欢迎找我们聊聊。可以到我们昆山的公司来看看,也可以去我们的客户现场考察,亲身体验双模架构是如何运作的,是不是真的能解决你的问题。多一个选择,总是好的。
记住,选择信息化系统,不仅要选技术好的,更要选懂行业的。因为只有懂行业,才能做出真正解决问题的好产品。


